

Dalam industri seperti manufaktur penyimpanan energi, produksi peralatan rumah tangga, dan fabrikasi komponen otomotif, lembaran baja galvanis dan material berlapis timah-banyak digunakan karena ketahanannya terhadap korosi yang sangat baik, konduktivitas listrik yang stabil, dan sifat mampu bentuk yang baik. Bahan-bahan ini umumnya diterapkan pada rumah modul penyimpanan energi, terminal sambungan baterai, braket logam, dan struktur sambungan listrik yang mengutamakan integritas struktural dan ketahanan lingkungan.
Khususnya dalam sistem penyimpanan energi modern, material berlapis ini tidak hanya berfungsi sebagai komponen struktural tetapi juga berperan penting dalam kinerja penyegelan dan keandalan operasional jangka panjang. Akibatnya, stabilitas kualitas pengelasan secara langsung mempengaruhi daya tahan dan keamanan produk jadi secara keseluruhan.
Namun, selama produksi praktis, saat menggunakantukang las tempat penyimpanan energiuntuk pengelasan baja galvanis atau komponen-berlapis timah, lapisan yang terbakar-dan korosi pasca-pengelasan tetap menjadi salah satu tantangan kualitas yang paling umum. Ketika terjadi kerusakan lapisan yang berlebihan selama pengelasan, logam dasar yang terbuka dengan cepat kehilangan ketahanan terhadap korosi. Dalam kondisi pengoperasian yang lembab atau keras, oksidasi dapat terjadi dengan cepat, sehingga mengurangi masa pakai produk. Dalam sistem penyimpanan energi, kegagalan-yang berhubungan dengan korosi pada sambungan las juga dapat membahayakan integritas penyegelan dan keselamatan kelistrikan, sehingga menimbulkan risiko operasional-jangka panjang yang signifikan.
Berdasarkan pengalaman industri yang luas, lapisan yang terbakar-dan korosi jarang disebabkan oleh satu faktor saja. Sebaliknya, hal ini biasanya dihasilkan dari efek gabungan dari kontrol energi pengelasan, pemilihan elektroda, kualitas persiapan permukaan, dan-praktik penanganan pasca-pengelasan. Oleh karena itu, membangun proses pengelasan titik yang tahan korosi-sistematis untuk material berlapis menggunakan mesin las titik pelepasan kapasitor sangat penting untuk mengurangi tingkat kerusakan dan meningkatkan konsistensi pengelasan di lingkungan produksi bervolume tinggi.
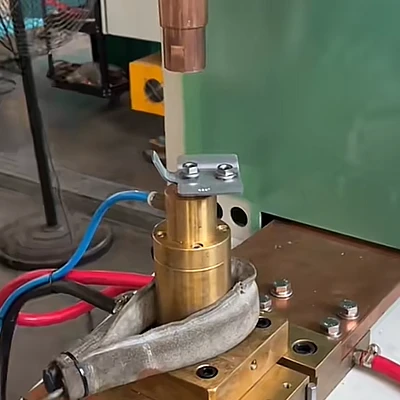
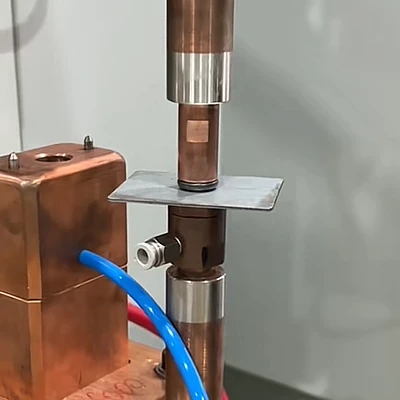


Mengapa Bahan Galvanis dan Berlapis Timah-Cenderung Terbakar-dan Korosi Selama Pengelasan Titik?
Sebelum menerapkan tindakan pencegahan, penting untuk memahami akar penyebab kerusakan lapisan baik dari segi sifat material maupun perilaku termal. Pemahaman ini sangat mendasar untuk membangun keandalanparameter pengelasan titik untuk baja galvanis menggunakan mesin las penyimpanan energi.
Titik Leleh yang Rendah pada Pelapis Merupakan Penyebab Utama Terbakar-Through
Material galvanis dan berlapis timah-memiliki sensitivitas proses yang tinggi selama pengelasan titik resistansi karena material pelapis memiliki titik leleh yang jauh lebih rendah dibandingkan logam dasar. Akibatnya, lapisan cenderung meleleh atau menguap lebih awal selama siklus pengelasan, sehingga menciptakan zona terbakar-yang terlokalisasi.
Tabel berikut membandingkan karakteristik leleh bahan yang umum digunakan:
Perbandingan Titik Leleh Khas Bahan Berlapis
| Bahan | Titik Leleh (derajat) | Karakteristik Proses | Dampak Pengelasan |
|---|---|---|---|
| Seng (Zn) | 419 | Mudah menguap | Risiko percikan tinggi |
| Timah (Sn) | 232 | Mencair dengan cepat | Risiko luka bakar pada permukaan |
| Baja Ringan | 1370–1510 | Stabil secara termal | Logam dasar kemudian meleleh |
| Baja Tahan Karat | 1400–1450 | Tahan oksidasi | Jendela pengelasan yang lebih luas |
Saat melakukan pengelasan titik pelepasan kapasitor untuk baja galvanis, pemanasan hambatan listrik terjadi pada antarmuka. Karena lapisan meleleh lebih awal dari bahan dasarnya, arus atau energi pelepasan yang berlebihan dapat dengan cepat menguapkan lapisan tersebut, menimbulkan percikan dan menyebabkan hilangnya lapisan lokal.
Panas yang dihasilkan selama pengelasan resistansi mengikuti-hubungan yang umum:
- Q = I² × R × t
Di mana:
- Saya=arus pengelasan
- R=hambatan listrik
- t=waktu pengelasan
Karena pembangkitan panas meningkat secara proporsional dengan kuadrat arus, peningkatan arus pada aplikasi pengelasan titik material berlapis timah tanpa menyesuaikan waktu dan tekanan dapat dengan cepat menghasilkan masukan panas yang berlebihan, sehingga meningkatkan risiko kerusakan lapisan secara signifikan.
Masukan Panas Berlebihan Mempercepat Risiko Korosi
Selain suhu leleh lapisan yang rendah, masukan panas yang berlebihan merupakan kontributor utama lainnya terhadap korosi pasca{0}}pengelasan, khususnya pada wadah penyimpanan energi dan aplikasi pengelasan struktural.
Ketika masukan panas melebihi tingkat yang disarankan, efek berikut biasanya terjadi:
- Area luka bakar lapisan yang membesar
- Peningkatan paparan logam dasar
- Mengurangi perlindungan korosi
- Oksidasi yang dipercepat selama servis
Data produksi menunjukkan bahwa ketika arus pengelasan kira-kira melebihi batas yang direkomendasikan15–20%, area kerusakan lapisan dapat meningkat lebih dari30%, sementara tingkat percikan juga meningkat secara signifikan. Hal ini tidak hanya memengaruhi tampilan las namun juga meningkatkan biaya-pemrosesan.
Ketebalan lapisan juga mempengaruhi jendela pengelasan. Ketebalan lapisan galvanis yang khas berkisar antara5–20 μm, dan ketika ketebalan melebihi15 μm, presisi pengelasan yang lebih tinggi diperlukan untuk mempertahankan hasil yang konsisten. Inilah alasannyasistem pengelasan tempat penyimpanan energi untuk bahan berlapisbiasanya memerlukan kemampuan kontrol energi yang tepat.
Optimalkan Parameter Pengelasan untuk Mengontrol Masukan Panas Secara Tepat
Untuk bahan berlapis, kontrol masukan panas yang tepat merupakan faktor paling penting dalam mencegah lapisan terbakar-lewatnya. Hal ini terutama berlaku dipengelasan titik baja galvanis dengan tukang las penyimpan energi pelepasan kapasitor.
Kontrol Ketat Energi Pelepasan dan Arus Pengelasan
Dalam aplikasi praktis, parameter pengelasan harus dikembangkan berdasarkan ketebalan material dan jenis lapisan daripada mengandalkan penyesuaian-dan-coba-coba. Tabel berikut memberikan parameter referensi umum untuk pengelasan baja galvanis.
Parameter Pengelasan yang Direkomendasikan untuk Baja Galvanis
| Ketebalan Bahan | Saat ini (kA) | Waktu Pengelasan (ms) | Gaya Elektroda (N) |
|---|---|---|---|
| 0,6 mm | 5–7 | 120–160 | 900–1200 |
| 0,8 mm | 6–9 | 140–180 | 1100–1500 |
| 1,0 mm | 8–11 | 160–220 | 1400–1800 |
| 1,2 mm | 10–12 | 180–240 | 1700–2200 |
Saat menggunakantukang las tempat pelepasan kapasitor untuk-pengelasan material berlapis timah, pelepasan multi-tahap direkomendasikan. Memperkenalkan tahap pemanasan awal sebelum arus pengelasan utama secara bertahap meningkatkan suhu dan mengurangi kejutan termal, sehingga secara signifikan menurunkan risiko penguapan lapisan.
Optimalkan Gaya Elektroda dan Urutan Tekanan
Gaya elektroda memainkan peran penting tidak hanya dalam pembentukan nugget tetapi juga dalam mengendalikan kerusakan lapisan. Tekanan yang tidak mencukupi akan meningkatkan fluktuasi resistansi kontak, yang mengakibatkan panas berlebih di tingkat lokal, sementara tekanan yang berlebihan dapat merusak lapisan dan mempengaruhi konsistensi las.
1.Tingkatkan Tekanan-Pra dengan Tepat
Meningkatkan pra-tekanan membantu menghilangkan celah udara pada antarmuka dan meningkatkan keseragaman distribusi saat ini. Pada pengelasan titik baja galvanis yang menggunakan tukang las penyimpan energi, tingkat tekanan pra-biasanya direkomendasikan 10–15% lebih tinggi dibandingkan yang digunakan untuk baja ringan tanpa lapisan guna menstabilkan kondisi kontak awal.
2.Perpanjang Durasi Tekanan Pra-
Memperpanjang waktu pra-tekanan memungkinkan stabilisasi kontak material secara penuh sebelum aliran arus dimulai. Durasi pra-tekanan yang direkomendasikan biasanya berkisar antara60–120 mdtk, sedangkan waktu tunggu setelah pengelasan biasanya diatur antara80–150 mdtkuntuk memungkinkan pemadatan nugget yang tepat dan mengurangi pembentukan porositas internal, yang dapat menyebabkan korosi.
Optimalkan Pemilihan Elektroda untuk Mengurangi Adhesi Lapisan dan Risiko Terbakar-
Dalam aplikasi pengelasan titik yang melibatkan bahan berlapis, elektroda melakukan lebih dari sekadar menghantarkan arus listrik. Mereka secara langsung mempengaruhi distribusi kepadatan arus, perilaku konsentrasi panas, dan konsistensi las. Untuk produsen yang menggunakantukang las tempat penyimpanan energi untuk pengelasan bahan berlapis, pemilihan elektroda yang tepat adalah salah satu cara paling efektif untuk menstabilkan kinerja pengelasan dan mengurangi kerusakan lapisan.
Pilih Bahan Elektroda-Tahan Suhu-Tahan dan Tahan Aus-Tinggi
Dalam lingkungan produksi industri, pemilihan material elektroda harus menyeimbangkan konduktivitas, kekuatan mekanik, dan ketahanan aus. Untuk baja galvanis dan material-lapis timah, paduan berbahan dasar tembaga-dengan retensi kekuatan yang ditingkatkan pada suhu tinggi umumnya direkomendasikan.
Bahan elektroda yang paling umum digunakan mencakup tembaga kromium-zirkonium (CuCrZr) dan tembaga kromium (CuCr), keduanya memberikan konduktivitas yang stabil dan masa pakai yang lebih lama dalam siklus pengelasan yang berulang.
Perbandingan Kinerja Bahan Elektroda
| Bahan Elektroda | Konduktivitas Listrik (%IACS) | Kekerasan (HB) | Aplikasi Khas |
|---|---|---|---|
| CuCrZr | 80–85 | 120–140 | Pengelasan titik baja galvanis |
| CuCr | 75–80 | 110–130 | Pengelasan bahan-berlapis timah |
| Kubus | 45–60 | 200+ | Aplikasi-berkekuatan tinggi |
Di jalur produksi otomatis menggunakanpengelasan titik pelepasan kapasitor untuk lembaran logam galvanis,-elektroda tahan aus dapat memperpanjang interval perawatan secara signifikan. Dalam kondisi pengoperasian yang stabil,-elektroda CuCrZr berkualitas tinggi dapat bertahan lama20–30% lebih lamadibandingkan elektroda tembaga konvensional, sehingga mengurangi waktu henti dan meningkatkan produktivitas secara keseluruhan.
Optimalkan Geometri Elektroda untuk Mendistribusikan Kepadatan Arus
Geometri elektroda sangat mempengaruhi distribusi arus dan konsentrasi panas. Bentuk elektroda yang dirancang dengan buruk sering kali menyebabkan panas berlebih di tingkat lokal, sehingga mempercepat pembakaran lapisan-dan meningkatkan risiko ketidakkonsistenan las.
Untuk mengurangi konsentrasi arus, para insinyur biasanya mengadopsi:
- Elektroda-berbentuk kubah
- Peningkatan diameter ujung elektroda
- Permukaan kontak transisi yang mulus
Meningkatkan diameter ujung elektroda sekitar10–15%biasanya mengurangi kepadatan arus sebesar8–12%, sehingga menurunkan tekanan termal lokal. Pendekatan ini sangat efektif dalampengelasan tempat penyimpanan energi komponen baja galvanis, di mana menjaga integritas lapisan sangat penting.
Standarisasi Persiapan Permukaan untuk Mencegah Pembakaran-dan Korosi pada Sumbernya
Di banyak lingkungan produksi, cacat las secara keliru dikaitkan dengan kinerja mesin, padahal sebenarnya cacat tersebut berasal dari kondisi permukaan material yang tidak konsisten. Oleh karena itu, persiapan permukaan adalah salah satu langkah yang paling diabaikan namun penting dalam pekerjaan inibahan berlapis las spot menggunakan sistem pengelasan penyimpanan energi.
Pilih Bahan Berlapis-Berkualitas Tinggi
Pemilihan material secara signifikan memengaruhi konsistensi las dan-ketahanan korosi jangka panjang. Saat mencari bahan galvanis atau berlapis timah-, produsen harus mengevaluasi keseragaman ketebalan lapisan dan integritas permukaan secara keseluruhan.
Kriteria inspeksi utama meliputi:
- Ketebalan lapisan seragam
- Tidak adanya logam dasar yang terbuka
- Tidak mengelupas atau mengelupas
- Goresan permukaan minimal
Ketebalan lapisan yang seragam membantu memastikan perilaku hambatan listrik yang dapat diprediksi selama pengelasan. Sebaliknya, lapisan yang tidak rata dapat menyebabkan aliran arus tidak stabil, sehingga meningkatkan kemungkinan terjadinya panas berlebih di lokasi tertentu.
Kisaran ketebalan lapisan yang umum meliputi
| Jenis Pelapisan | Kisaran Ketebalan Khas | Pertimbangan Pengelasan |
|---|---|---|
| Baja Galvanis | 5–20 μm | Membutuhkan masukan panas yang terkontrol |
| Timah-Baja Berlapis | 2–10 μm | Sensitif terhadap lonjakan suhu |
Di dalamaplikasi pengelasan terminal-berlapis timah, lapisan yang lebih tipis lebih rentan terhadap kerusakan termal, sehingga kontrol parameter yang tepat menjadi sangat penting.
Bersihkan Permukaan Benda Kerja Secara Menyeluruh Sebelum Pengelasan
Kontaminan permukaan seperti minyak, kelembapan, debu, dan lapisan oksida secara signifikan mempengaruhi stabilitas resistansi kontak. Bahkan kontaminasi kecil pun dapat menyebabkan lonjakan resistensi lokal, yang mengakibatkan pemanasan tidak merata dan kerusakan lapisan.
Untuk hasil yang konsisten diproses pengelasan tempat penyimpanan energi untuk bahan berlapis, prosedur pembersihan standar direkomendasikan.
Alur Kerja Persiapan Permukaan yang Direkomendasikan
| Melangkah | Metode | Parameter yang Direkomendasikan |
|---|---|---|
| Degreasing | Pembersihan pelarut industri | 2–5 menit |
| Membilas | Bilas dengan air deionisasi | Suhu lingkungan |
| Pengeringan | Pengeringan udara panas | 80–120 derajat selama 10–20 menit |
Pengeringan yang tepat sangat penting terutama di lingkungan produksi yang lembap. Sisa kelembapan yang terperangkap di antara permukaan dapat menguap dengan cepat selama pengelasan, menyebabkan ledakan-mikro yang berkontribusi terhadap kerusakan lapisan.
Memperkuat Perlindungan Tambahan untuk Mencegah-Korosi Pengelasan
Meskipun parameter pengelasan dioptimalkan dengan benar, korosi masih dapat terjadi jika-tindakan perlindungan pasca pengelasan tidak memadai. Untuk aplikasi-dengan keandalan tinggi seperti penutup modul penyimpanan energi, langkah perlindungan tambahan sering kali diperlukan.
Gunakan Bantuan Gas Pelindung Selama Pengelasan
Dalam aplikasi pengelasan kritis, gas pelindung dapat mengurangi oksidasi secara signifikan dengan menciptakan atmosfer terkendali di sekitar area pengelasan.
Gas pelindung yang umum meliputi:
Perbandingan Pemilihan Gas Pelindung
| Jenis Gas | Karakteristik Utama | Aplikasi Khas |
|---|---|---|
| Argon (Ar) | Perlindungan inert yang sangat baik | Pengelasan presisi |
| Nitrogen (N₂) | Biaya-efektif | Produksi-bervolume tinggi |
Di dalampengelasan modul penyimpanan energi menggunakan tukang las titik pelepasan kapasitor, nitrogen sering dipilih karena keseimbangan antara kinerja dan biaya pengoperasian.
Bersihkan Permukaan Las Segera Setelah Pengelasan
Pembersihan pasca-pengelasan mencegah sisa kontaminan bertindak sebagai titik awal korosi. Percikan las, residu fluks, dan serpihan logam harus segera dihilangkan untuk menjaga kinerja pelapisan.
Praktik pengelasan-pasca yang direkomendasikan meliputi:
- Segera hilangkan percikan yang terlihat
- Hindari menumpuk komponen yang dilas panas
- Simpan komponen yang dilas di lingkungan yang kering
Di sebagian besar lingkungan industri, komponen yang dilas harus dipindahkan ke kondisi penyimpanan terkendali di dalamnya24 jamuntuk meminimalkan paparan kelembaban.
Cara Memilih Tukang Las Tempat Penyimpanan Energi yang Tepat untuk Bahan yang Dilapisi
Bagi produsen yang berencana meningkatkan lini produksi atau berinvestasi pada peralatan baru, kemampuan mesin menentukan batas atas kualitas pengelasan yang dapat dicapai. Memilih yang benartukang las tempat penyimpanan energi untuk pengelasan material galvanis dan-berlapis timaholeh karena itu merupakan keputusan investasi yang penting.
Verifikasikan Kemampuan Pelepasan Multi-Tahap
Teknologi pelepasan multi-tahap memungkinkan pemanasan bertahap melalui langkah-langkah energi yang terkontrol. Dengan memperkenalkan tahap pemanasan awal sebelum pelepasan utama, kejutan termal dapat diminimalkan, sehingga mengurangi risiko penguapan lapisan.
Tahapan pelepasan yang umum meliputi:
- Tahap pemanasan awal
- Tahap pengelasan utama
- Tahap temper
Kemampuan ini sangat penting dalampengelasan konektor berlapis timah-menggunakan tukang las titik pelepasan kapasitor, di mana sensitivitas suhu tinggi.
Evaluasi Akurasi Kontrol Tekanan Pengelasan
Tekanan elektroda yang stabil memastikan kondisi hambatan listrik yang konsisten dan distribusi panas yang seragam. Peralatan dengan pengaturan tekanan yang tepat secara signifikan meningkatkan kemampuan pengulangan las.
Spesifikasi yang direkomendasikan:
Akurasi kontrol tekanan: ±1%
Mesin yang tidak memiliki kontrol tekanan yang tepat sering kali menghasilkan kekuatan las yang tidak konsisten dan tingkat kerusakan lapisan yang lebih tinggi.
Pastikan Kinerja Keluaran Energi Stabil
Pengulangan keluaran energi adalah salah satu indikator kinerja paling penting untuk mesin las penyimpan energi yang digunakan dalam aplikasi material berlapis.
Metrik evaluasi yang penting meliputi:
| Parameter | Rentang yang Direkomendasikan |
|---|---|
| Pengulangan energi | Kurang dari atau sama dengan ±2% |
| Waktu respons pelepasan | < 5 ms |
| Stabilitas siklus | Lebih besar dari atau sama dengan 99% pengulangan |
Pengiriman energi yang stabil memastikan setiap pengelasan menerima masukan panas yang konsisten, yang penting untuk menjaga integritas lapisan dan mencegah korosi{0}}jangka panjang.
Aplikasi Industri Khas: Pengelasan Bahan Dilapisi dalam Sistem Penyimpanan Energi
Dalam manufaktur penyimpanan energi modern, material galvanis dan-berlapis timah banyak digunakan dalam komponen struktural dan listrik. Komponen-komponen ini harus beroperasi dengan andal dalam berbagai kondisi lingkungan, menjadikan kualitas pengelasan sebagai faktor keandalan utama.
Aplikasi umum meliputi:
- Rumah modul baterai
- Braket pemasangan struktural
- Terminal sambungan listrik
Modul baterai penyimpan energi biasa mungkin berisiratusan hingga ribuan titik las, tergantung pada kompleksitas desain. Dalam pembuatan bodi otomotif, jumlah pengelasan total bisa mencapai kira-kira4.000–6.000 pengelasan titik per kendaraan, menggambarkan pentingnya konsistensi pengelasan pada volume produksi yang besar.
Ketika skala produksi meningkat, semakin banyak produsen yang mengadopsinyasistem pengelasan titik penyimpanan energi-presisi tinggi untuk material berlapis, karena mesin ini menawarkan kemampuan pengulangan yang lebih baik dan tingkat kerusakan yang lebih rendah.
Kesalahan Umum dan Rekomendasi Perbaikan
Bahkan operator berpengalaman pun terkadang mengalami masalah pengelasan berulang karena variabel proses yang diabaikan. Mengidentifikasi kesalahan umum ini dapat membantu produsen menerapkan tindakan perbaikan dengan lebih efektif.
Kesalahan 1: Meningkatkan Arus Pengelasan Tanpa Penyesuaian Proses
Ketika kekuatan las tampaknya tidak mencukupi, operator terkadang meningkatkan arus secara langsung tanpa menyesuaikan parameter lainnya. Meskipun pendekatan ini dapat memperbaiki pembentukan nugget untuk sementara, namun secara signifikan meningkatkan risiko kerusakan lapisan.
Strategi yang lebih efektif meliputi:
- Menyesuaikan waktu pengelasan
- Mengoptimalkan tekanan elektroda
- Memverifikasi kondisi elektroda
Hanya setelah penyesuaian ini arus dapat diubah secara bertahap.
Kesalahan 2: Mengabaikan Perawatan Elektroda
Keausan elektroda secara bertahap mengubah geometri area kontak, mengakibatkan distribusi kerapatan arus tidak merata. Seiring waktu, hal ini menyebabkan kinerja las tidak stabil dan meningkatkan kerusakan lapisan.
Interval perawatan yang disarankan:
Periksa elektroda setiap 2.000–5.000 siklus pengelasan
Pembalutan ujung secara teratur membantu memulihkan geometri yang tepat dan memperpanjang umur elektroda.
Kesalahan 3: Mengabaikan Pasca-Kondisi Lingkungan Pengelasan
Beberapa kegagalan korosi bukan berasal dari cacat pengelasan tetapi dari kontrol lingkungan yang buruk setelah pengelasan. Paparan lingkungan dengan kelembapan tinggi dapat mempercepat oksidasi pada area lapisan yang rusak.
Latihan yang disarankan:
Simpan komponen yang dilas di lingkungan kering yang terkendali segera setelah pemrosesan.
Kesimpulan
Saat menggunakantukang las tempat penyimpanan energiuntuk pengelasan material baja galvanis atau-lapis timah, lapisan yang terbakar-dan korosi tidak boleh dipandang sebagai masalah yang tidak dapat dihindari. Sebaliknya, hal ini mewakili tantangan teknik yang dapat dikendalikan dan dapat diatasi melalui optimalisasi proses yang sistematis dan pemilihan peralatan yang cermat.
Dari sudut pandang proses yang komprehensif, empat strategi utama harus diprioritaskan. Pertama, kontrol input panas pengelasan yang tepat sangat penting untuk mencegah pencairan lapisan yang berlebihan. Kedua, pemilihan bahan dan geometri elektroda yang sesuai membantu mendistribusikan kerapatan arus secara lebih merata, sehingga mengurangi panas berlebih di lokasi tertentu. Ketiga, persiapan permukaan yang terstandarisasi dan prosedur perlindungan pasca-pengelasan meminimalkan risiko kontaminasi-terkait korosi. Terakhir, berinvestasi pada-performa tinggiperalatan las titik pelepasan kapasitor yang dirancang untuk bahan berlapismemberikan stabilitas yang diperlukan untuk produksi yang konsisten dan berulang.
Bagi produsen yang berencana meningkatkan lini produksi atau menerapkan teknologi pengelasan baru, sangat disarankan untuk memilih peralatan dengan kemampuan pelepasan multi-tahap, kontrol tekanan presisi tinggi, dan keluaran energi yang stabil. Fitur-fitur ini tidak hanya mengurangi kerusakan lapisan namun juga meningkatkan-keandalan pengelasan jangka panjang, membantu produsen mencapai kualitas produk yang konsisten dalam aplikasi industri yang berat.


